Концевые фрезы с Т-образным пазом на заказ: размеры, последовательность обработки и как заказать по чертежу
News Details
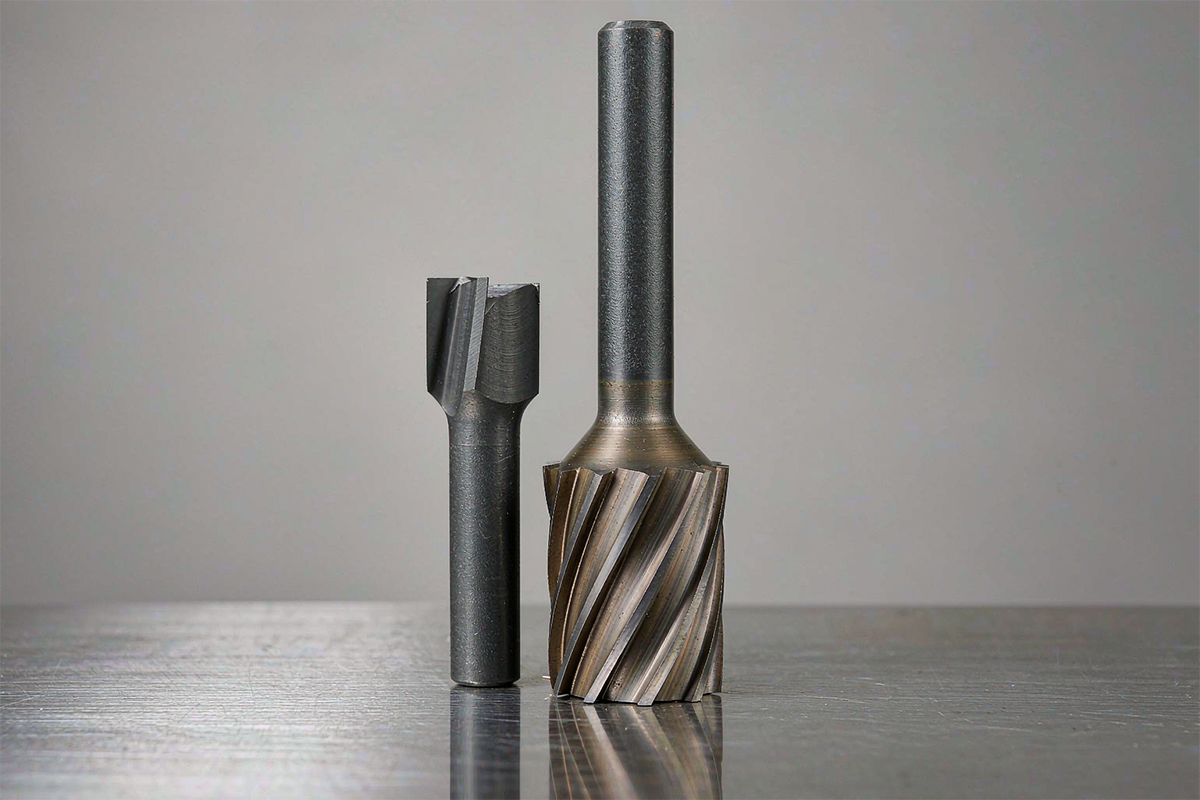
Что такое концевой фрезерный инструмент для обработки Т-образных пазов по индивидуальному заказу?
Индивидуальный фрезерный инструмент для Т-образных пазов — это фреза, созданная для обработки более широкой углубленной части Т-образного паза, то есть той его части, которая находится под более узким отверстием. Ее геометрия легко узнаваема: цилиндрический хвостовик, шейка уменьшенного диаметра и более широкая режущая головка на конце. Головка обрабатывает углубление по ширине и высоте, а уменьшенная шейка проходит через отверстие сверху, не касаясь обработанных стенок.
Стандартные размеры из каталога охватывают множество распространенных пазов, но реальные детали редко соответствуют им. Нестандартная ширина пазов, необычная высота канавок, ограниченные условия для зазора шейки, необходимость большой глубины обработки, дюймовые размеры элементов или особенности углов, такие как фаски и радиусы, — все это требует инструмента, изготовленного под конкретную деталь, а не адаптации детали под имеющийся инструмент. Это и есть рабочее определение индивидуального фрезерного инструмента для Т-образных пазов: диаметр головки, ширина резания, диаметр шейки, длина шейки, хвостовик и общая длина изготавливаются в соответствии с сечением паза и условиями обработки заказчика, а не выбираются из фиксированного списка размеров.
В этой статье объясняется, как задаются параметры этих инструментов, как происходит процесс обработки, какая информация необходима для заказа, и чем этот инструмент отличается от других представителей семейства фрез для обработки канавок.
Размеры концевой фрезы для Т-образных пазов и зазор шейки
Выбор начинается с пяти размеров, и каждый из них отвечает на свой вопрос о пазе.
| Размер | Что он соответствует | Почему это важно |
|---|---|---|
| Диаметр головки | Ширина углубления и входное отверстие | Головка должна обеспечивать требуемую ширину углубления и одновременно проходить через отверстие |
| Толщина головки (ширина резания) | Высота канавки между верхней и нижней поверхностями | Определяет осевой размер углубления за один проход; если она слишком тонкая, требуется несколько ступенчатых проходов |
| Диаметр шейки | Ширина отверстия паза с боковым зазором | Шейка не должна соприкасаться со стенками отверстия по всей длине рабочего хода, а не только при входе |
| Глубина обработки (длина шейки) | Глубина углубления ниже базовой поверхности | Правильно позиционирует головку; базовая поверхность, указанная на чертеже инструмента, должна совпадать с чертежом детали |
| Хвостовик и общая длина | Тип держателя и доступная вылетка | Определяет жесткость и возможность достижения инструментом нужной зоны без столкновений |
Легко упустить две важные проверки. Во-первых, допуск на размер головки и зазор шейки решают разные задачи, и их следует проверять отдельно: измерение размера головки само по себе не подтверждает, что шейка проходит через отверстие без заеданий. Во-вторых, размер глубины обработки измеряется от базовой поверхности, указанной на чертеже инструмента; его нельзя путать с толщиной головки или произвольно выбранной длиной шейки. Стандартные фрезы для Т-образных пазов обычно имеют диаметр головки от примерно 3 до 20 мм и ширину резания от 0,5 до 8 мм, а при индивидуальном изготовлении эти диапазоны могут значительно расширяться.
Как обработать Т-образный паз: сначала обработайте направляющий паз
Фреза для Т-образных пазов не может врезаться в сплошной материал так же, как специальная фреза для пазов. У более широкой головки просто нет пути в заготовку, пока не будет подготовлено входное отверстие, поэтому стандартный процесс состоит из двух этапов.
На первом этапе обрабатывается направляющий паз — узкое отверстие — с помощью прямой концевой фрезы или фрезы для пазов, размер которой соответствует ширине отверстия, а глубина не меньше глубины готового Т-образного паза. На втором этапе вводится концевая фреза для Т-образных пазов: головка опускается ниже отверстия и обрабатывает углубление радиальными проходами, а шейка движется внутри направляющего паза. Если на детали один конец паза открыт, головка может войти с этой стороны, и тогда направляющий паз можно укоротить или даже не делать — но это нужно проверять на конкретной детали, а не предполагать.
Этот процесс имеет практические последствия. Ширина направляющего паза определяет максимальный диаметр шейки, что в свою очередь ограничивает диаметр головки и жесткость: более широкое отверстие позволяет использовать более прочную шейку и стабильнее резать. Глубину паза нужно проверить до этапа обработки углубления, потому что головка позиционируется относительно дна направляющего паза. И поскольку головка режет по периферии и обеим сторонам внутри ограниченного пространства, следует использовать встречное фрезерование с уменьшенной нагрузкой и эффективным отводом стружки, чтобы нагрузки были предсказуемыми.
Требования к чертежам для изготовления индивидуальных фрез для Т-образных пазов
Качество индивидуального заказа напрямую зависит от полноты предоставленной информации. Наиболее полезный запрос содержит четыре группы деталей.
- Чертеж сечения паза. Поперечное сечение с указанием ширины отверстия, ширины углубления, высоты канавки и глубины от определенной базовой поверхности, где допуски на режущие размеры указаны отдельно от размеров зазоров.
- Информация о входе инструмента. Открыт ли один конец паза, ширина и глубина направляющего паза, а также наличие приспособлений или соседних стенок, ограничивающих траекторию инструмента. Краткий чертеж входной зоны предотвращает большинство ошибок при выборе размера.
- Материал заготовки и его состояние. Сплав, твердость, а также непрерывная или прерывистая резка — все это определяет выбор твердого сплава, геометрии и покрытия.
- Условия обработки. Тип станка и держателя, ожидаемая вылетка инструмента, наличие охлаждающей жидкости и требуемый объем партии. Информация о жесткости важнее номинального размера, если шейка длинная.
Имея эти данные, поставщик может предложить размеры головки, шейки и глубины обработки, соответствующие реальному сечению, подтвердить, какие допуски являются функциональными, и дать реалистичную цену. Затем процесс индивидуального изготовления включает проверку чертежа, утверждение образца с записями измерений, испытательную партию для проверки повторяемости и последующие поставки в соответствии с утвержденной версией чертежа. Покупатели, которые указывают точки контроля — например, диаметр головки, толщину головки и биение шейки — на этапе запроса, получают инструменты, которые можно проверить при получении, а не просто оценить внешне.
Концевая фреза для Т-образных пазов: для алюминия и для стали
Материал заготовки определяет конструкцию инструмента в первую очередь.
Для алюминия и других цветных сплавов приоритетными являются острые режущие кромки и пространство для отвода стружки. Две- или трехзубые головки с полированными канавками или с покрытием DLC, когда важна долговечность кромки, эффективно выводят большую, липкую стружку, которую образует алюминий. Следует избегать алюминийсодержащих покрытий, таких как TiAlN и AlTiN, при обработке алюминиевых заготовок: химический состав покрытия взаимодействует с материалом заготовки и способствует образованию нароста на кромке и привариванию стружки.
Для углеродистой, легированной и нержавеющей стали обычно используют цельные твердосплавные фрезы с покрытием. Покрытия AlTiN или TiSiN выдерживают высокие температуры резания, а четыре или больше зубьев обеспечивают поддержку кромки и качество поверхности, необходимые для более твердых материалов, ценой меньшего пространства для стружки — что приемлемо, потому что стальная стружка меньше и лучше дробится. Нержавеющая сталь склонна к наклепу, поэтому подача должна быть достаточно высокой, чтобы резать, а не тереть, и контроль тепла с помощью охлаждающей жидкости или воздушного потока так же важен, как и выбор покрытия.
Между этими двумя группами материалов скорость резания различается больше, чем геометрия: для алюминия она высокая, для стали — заметно ниже, а для закаленных сталей — еще ниже, с усиленными кромками. Поэтому указание материала при запросе — не формальность: оно определяет, какой инструмент будет изготовлен.
Фрезы для Т-образных пазов, для ласточкина хвоста и для шпонок Вудроффа
Три специализированные фрезы обрабатывают три разные группы углублений, и они не взаимозаменяемы, даже если их внешний вид кажется похожим.
- Фрезы для Т-образных пазов создают прямоугольное углубление под узким отверстием — это классический профиль для столов станков и зажимных приспособлений, обрабатываемый после направления паза.
- Фрезы для ласточкина хвоста создают угловые самоблокирующиеся стенки углублений для направляющих, установочных канавок и элементов приспособлений. Угол на инструменте должен совпадать с углом на детали, и для более широкой головки требуется такое же планирование пути входа, как и для фрез для Т-образных пазов.
- Фрезы для шпонок Вудроффа создают полукруглое гнездо для шпонки Вудроффа на валу. Их дискообразные головки напоминают маленькие головки для Т-образных пазов, но выбор определяется геометрией шпонки и гнезда.
Общий вывод: диаметр головки, ширина резания, зазор шейки и доступ должны проверяться относительно реального поперечного сечения для каждой группы инструментов. Похожий внешний вид не делает инструменты взаимозаменяемыми для конкретной детали.
Количество зубьев и отвод стружки при обработке Т-образных пазов
При резке Т-образных пазов стружка скапливается в самых труднодоступных местах. Головка режет по трем сторонам внутри полости, размером примерно с нее саму, поэтому стружка должна подниматься по канавкам, проходить через направляющий паз и выводиться — иначе она повторно режется, нагревается, и кромки быстро изнашиваются.
Основной рычаг здесь — количество зубьев. Меньше зубьев означает большие пространства для стружки, что подходит для алюминия и глубоких закрытых углублений; четыре или больше зубьев обеспечивают более прочную головку и лучшую чистоту поверхности для стали, где объем стружки на зуб меньше. Помимо количества зубьев, три практики защищают рез: используйте радиальные проходы, а не полноширинные пазы, если позволяет деталь, периодически поднимайте или отводите инструмент, чтобы очистить полость, и направляйте охлаждающую жидкость или сжатый воздух на зону резания, чтобы стружка выводилась, а не циркулировала. Чрезмерная вылетка инструмента усиливает все эти проблемы, поэтому правильная глубина обработки — это минимальная, но достаточная для прохождения через деталь.
Цельный твердосплавный инструмент против паяного для Т-образных пазов
На рынке преобладают две конструкции, и выбор зависит от размера и условий работы.
Цельные твердосплавные фрезы для Т-образных пазов изготавливаются из одной заготовки твердого сплава. Они обеспечивают максимальную жесткость при данном диаметре шейки, точно выдерживают геометрию головки и подходят для малых и средних диаметров, где чаще всего требуется индивидуальное изготовление. Их ограничения проявляются при больших диаметрах головки, когда цельный твердосплавный корпус становится дорогим, а прочность все равно определяется шейкой.
Паяные фрезы для Т-образных пазов имеют твердосплавные режущие кромки на более прочном стальном корпусе. Стальной хвостовик и шейка поглощают удары, такая конструкция делает большие диаметры доступными, а замена кромок переточкой проста. Компромисс — меньшая жесткость в зоне шейки и точность геометрии, зависящая от качества пайки и заточки, что делает контроль процесса у поставщика еще более важным.
Практическое правило: при диаметре головки примерно до 12–16 мм цельный твердосплавный инструмент обычно выигрывает по жесткости и точности; для больших размеров столов станков и тяжелых прерывистых резок хорошо изготовленный паяный инструмент может быть более экономичным и надежным выбором.
Основные выводы для покупателей индивидуальных фрез для Т-образных пазов
Индивидуальный фрезерный инструмент для Т-образных пазов задается пятью размерами — диаметр головки, толщина головки, диаметр шейки, глубина обработки и хвостовик — и каждый из них должен проверяться относительно сечения паза, пути входа и держателя вместе. Направляющий паз обрабатывается первым и ограничивает размер шейки; материал определяет твердый сплав, покрытие и количество зубьев; а выбор между цельным твердосплавным и паяным инструментом зависит от размера головки и условий работы. Покупатели, которые отправляют четкий чертеж сечения, входной зоны, указывают материал и условия станка, получают инструменты, соответствующие применению, а не приблизительные значения из списка размеров — и инструменты, критические размеры которых можно проверить при получении.


