Фрезерование резьбы против нарезания резьбы: как выбрать правильный метод обработки резьбы
News Details
Что такое фрезерование резьбы и нарезание метчиком?
Нарезание резьбы метчиком и фрезерование резьбы — два наиболее распространенных способа нарезания внутренней резьбы на ЧПУ-станке, и они удаляют металл принципиально разными способами.
Нарезание резьбы метчиком использует метчик — резьбовой инструмент с осевыми канавками — который вводится в предварительно просверленное отверстие и за один проход нарезает полный профиль резьбы. Метчик вращается и перемещается со скоростью подачи, соответствующей его собственному шагу, поэтому каждая боковая поверхность резьбы engaging одновременно. Это прямой, одноэтапный процесс: один метчик для одного размера резьбы, ввод и вывод.
Фрезерование резьбы использует фрезу меньшего диаметра, как правило, монолитную твердосплавную резьбовую фрезу, которая вводится в отверстие и движется по внутренней стенке по траектории спиральной интерполяции. Резьба формируется постепенно, за один оборот за раз, при этом каждый полный оборот продвигает фрезу на один шаг. Поскольку фреза меньше готового отверстия, вокруг инструмента есть свободное пространство для выхода стружки, и нагрузка резания остается низкой на протяжении всего прохода.
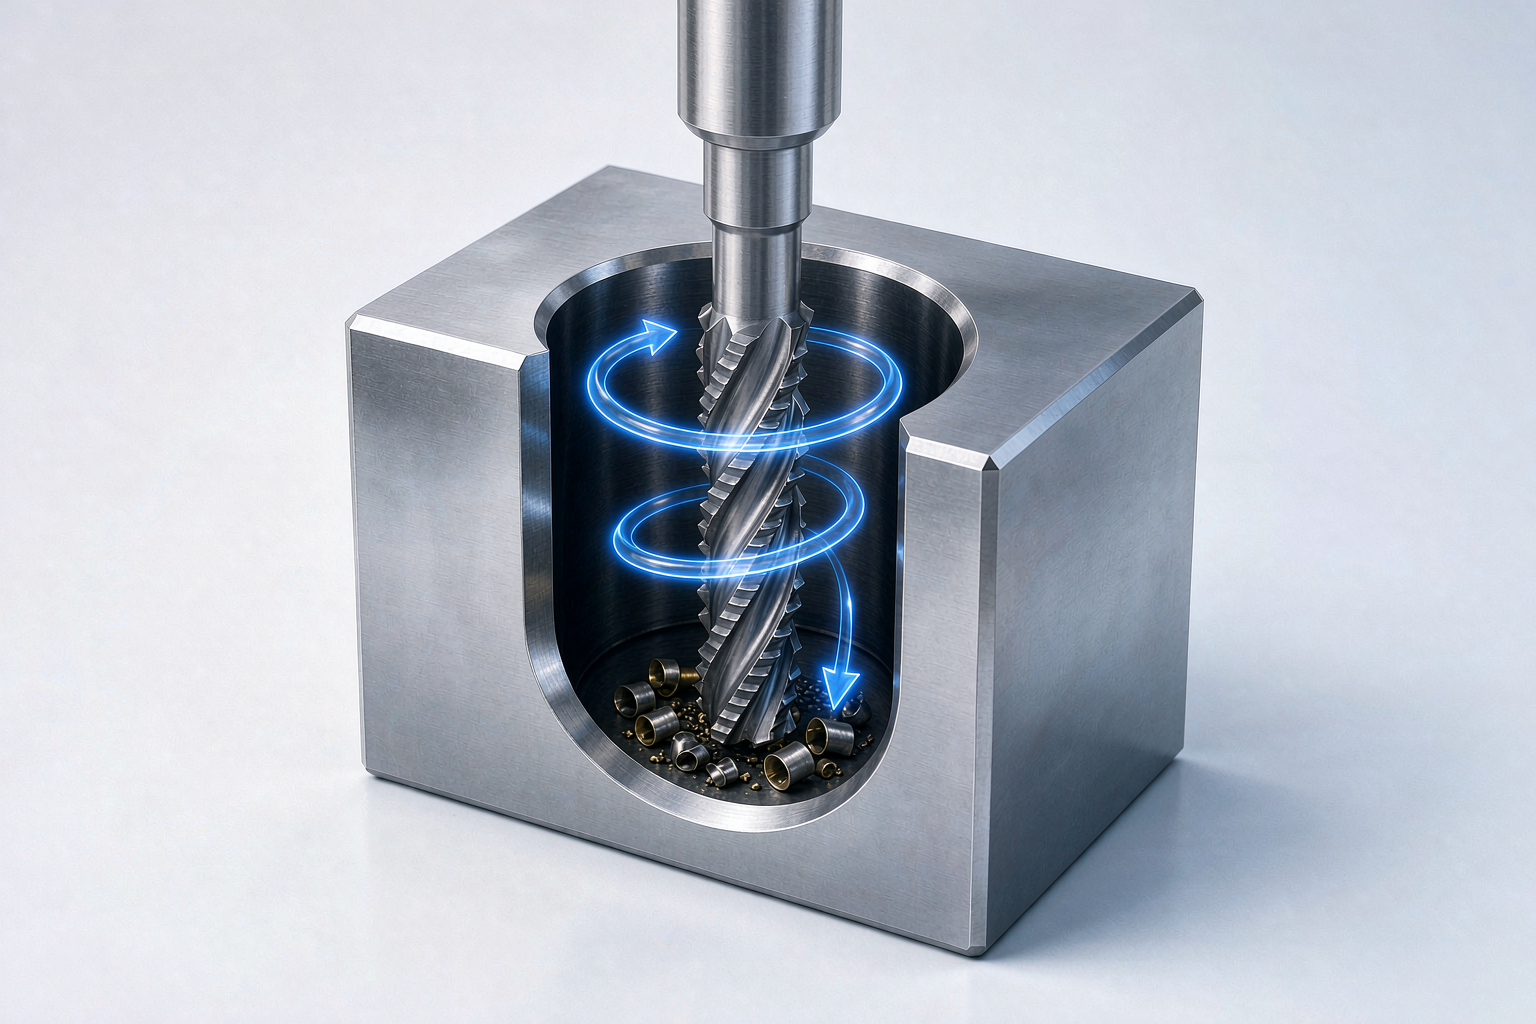
Практическая разница, вытекающая из этих двух действий резания, определяет все остальное в этой статье: метчик совершает полный рез за одно engagement, в то время как резьбовая фреза может регулировать, останавливаться или возвращаться в любой момент. Насколько это важно, зависит от детали, материала и объема производства.
Фрезерование резьбы против нарезания метчиком: сравнительная таблица
В таблице ниже обобщено, как сравниваются эти два метода по факторам, которые чаще всего определяют выбор.
| Фактор | Фрезерование резьбы | Нарезание метчиком |
|---|---|---|
| Время цикла | Медленнее на отверстие, особенно на мелких резьбах | Быстро, идеально для повторяющихся отверстий одного размера |
| Риск поломки инструмента | Низкий — фреза может вернуться, и отверстие можно доработать | Выше — сломанный метчик в готовой детали дорого извлекать |
| Глухие отверстия | Отлично — резьба может доходить близко к дну | Ограничено заходом метчика, упаковкой стружки и зазором |
| Труднообрабатываемые материалы | Постепенное резание сохраняет низкие нагрузки в твердых или вязких сплавах | Сложно; требуются специализированные метчики и тщательные условия |
| Гибкость по размеру резьбы | Одна фреза может покрывать несколько диаметров одного шага | Один метчик на размер и шаг |
| Качество резьбы | Хороший финиш поверхности; средний диаметр можно регулировать в программе | Хорошо, когда условия правильные, но размер зависит от метчика |
| Резьбы большого диаметра | Экономично; силы резания остаются умеренными | Большие метчики становятся дорогими и требовательными |
| Настройка и программирование | Требуется спиральная интерполяция и проверенная программа | Просто; работает со стандартными циклами нарезания резьбы |
Ни одна строка не выигрывает в сравнении сама по себе. Правильный вопрос — какой из этих факторов доминирует в вашем применении.
Когда использовать фрезерование резьбы
Фрезерование резьбы оправдывает себя в четырех ситуациях, которые постоянно встречаются в точной механической обработке.
Глухие отверстия с глубоким engagement резьбы
В глухом отверстии метчику нужно место для захода его конического конца, пространство для стружки и зазор перед тем, как он упрется в дно — что часто означает, что полезная резьба останавливается раньше, чем требует конструкция. Резьбовая фреза режет концом и боковой стороной инструмента по управляемой траектории, поэтому резьба может распространяться гораздо ближе ко дну отверстия, и стружка не выталкивается перед инструментом полного профиля.
Труднообрабатываемые материалы
В нержавеющих сталях, титановых сплавах и других твердых или наклепывающих материалах engagement метчика полного профиля за один проход генерирует высокий крутящий момент и тепло — классическая предпосылка для сломанного метчика. Фрезерование резьбы распределяет резание на несколько легких оборотов, сохраняя силы резания и тепло ниже. В дорогих заготовках избежание одного бракованного изделия может многократно оправдать более длительное время цикла.
Несколько размеров резьбы с общими характеристиками
Одна резьбовая фреза часто может покрывать несколько диаметров одного шага, просто изменяя запрограммированный оборот. Для цехов, которые обрабатывают смешанные работы, это заменяет ящики с метчиками одной или двумя фрезами и библиотекой программ — меньше смен инструмента, меньше запасов и более быстрые переключения.
Дорогие или трудно поддающиеся доработке детали
Когда бракованная деталь означает часы потерянной механической обработки — аэрокосмические компоненты, медицинские детали, большие корпуса — безопасность процесса важнее, чем сырая скорость. Фрезерование резьбы предлагает путь восстановления, которого нет у нарезания метчиком: если размер не тот, оператор регулирует смещение и повторно нарезает резьбу на месте.
Преимущества и недостатки фрезерования резьбы
Преимущества фрезерования резьбы вытекают непосредственно из его постепенного действия резания:
- Низкий риск поломки и доработка на станке — регулировка размера производится в программе, без перекрещенной резьбы
- Одна фреза для нескольких диаметров одного шага, уменьшает запас инструмента
- Резьба близко ко дну глухих отверстий без специальной геометрии метчика
- Более низкие и стабильные нагрузки резания в трудных материалах
- Лучший финиш поверхности, потому что резьба фрезеруется, а не формируется за один тяжелый проход
- Возможность нарезать как внутренние, так и внешние резьбы с подходящим инструментом
Недостатки так же реальны, и их следует честно взвесить:
- Время цикла медленнее, чем у нарезания метчиком, особенно на мелких, повторяющихся отверстиях
- Более требовательное программирование — станок должен поддерживать спиральную интерполяцию по всем трем осям
- Более высокая цена покупки за инструмент, чем стандартный метчик
- Очень маленькие резьбовые фрезы деликатны; для крошечных диаметров в прощающих материалах метчик может остаться практичным выбором
- Результаты зависят от жесткости настройки — плохая настройка разрушает преимущество в качестве
Когда нарезание метчиком все еще является правильным выбором
Все это не делает нарезание метчиком устаревшим. Для высокообъемного производства стандартных резьб в свободно обрабатываемых материалах нарезание метчиком остается самым быстрым и экономичным способом. Отверстие M8 насквозь в мягкой стали, повторяемое тысячи раз на хорошо обслуживаемом станке, — именно та работа, для которой создан метчик: один инструмент, одно движение, минимальные усилия на программирование.
Нарезание метчиком также имеет смысл, когда станок не может выполнять надежную спиральную интерполяцию, когда цех запускает простые циклы нарезания резьбы на старом оборудовании, или когда допуск резьбы не критичен, а бюджет на инструмент ограничен. Сбалансированная стратегия нарезания резьбы использует оба метода: метчики для быстрой, повторяемой работы, и резьбовые фрезы там, где гибкость, трудность материала или риск брака оправдывают дополнительное время цикла.
Фрезерование резьбы против нарезания метчиком: стоимость — помимо цены инструмента
Сравнение ценников метчика и резьбовой фрезы — самое простое сравнение, которое можно сделать, и самое вводящее в заблуждение. Метчик стоит меньше, и на отверстие в легких материалах он обычно производит более дешевую резьбу. Общая картина стоимости добавляет несколько факторов:
- Риск брака. Когда метчик ломается в почти готовой заготовке, потеря — это стоимость всего, что уже было сделано с этой деталью — не цена метчика. На дорогих деталях одно избежание поломки может компенсировать разницу в ценах для всего набора инструментов.
- Запасы. Одна резьбовая фреза, покрывающая несколько диаметров, заменяет набор метчиков, уменьшая запасы, смены инструмента и риск взять изношенный или неправильно размеренный метчик.
- Доработка и время простоя. Резьба, фрезерованная немного вне допуска, корректируется на станке изменением смещения. Слишком большое или слишком маленькое нарезанное метчиком отверстие обычно означает ручную доработку вне станка — или брак.
- Потребление инструмента. Метчики изнашиваются с каждым отверстием в абразивных или твердых материалах; твердосплавная резьбовая фреза распределяет износ на большее количество удаляемого металла на одну кромку, что может сделать фрезерование более предпочтительным при длительных прогонах в вязких сплавах.
Для малых и средних объемов работ с различными размерами резьбы, трудными материалами или дорогими деталями общая стоимость часто склоняется к фрезерованию резьбы. Для длинных прогонах одинаковых, стандартных резьб в легких материалах нарезание метчиком обычно сохраняет самую низкую стоимость на отверстие.
Выбор подходящей твердосплавной резьбовой фрезы
Как только применение требует фрезерования резьбы, выбор инструмента определяет, оправдает ли процесс свой потенциал. Ключевые проверки перед заказом:
- Соответствие материала. Мелкозернистый монолитный твердый сплав с покрытием, подходящим для материала заготовки — тот же принцип, который применяется к концевым фрезам и сверлам — сохраняет износ кромки предсказуемым в нержавеющей стали, титане и закаленных сталях.
- Диапазон шага и форма резьбы. Подтвердите разрешенный диапазон шага фрезы и стандарт резьбы для каждого размера, который ей будет предложено производить. Общий номинальный диаметр не делает два шага взаимозаменяемыми.
- Достижение и зазор шейки. Глубокие или глухие отверстия требуют адекватной длины канавок и зазора шейки, чтобы резьбу можно было нарезать на глубину без вмешательства хвостовика или держателя.
- Минимальное отверстие. Фреза и ее шейка должны физически подходить к самому маленькому отверстию в списке работ.
- Возможности станка. Надежная спиральная интерполяция и адекватная жесткость являются предпосылками; проверьте программу и настройку перед тем, как запустить производство.
Работа с производителем, который производит монолитные твердосплавные инструменты для нарезания резьбы собственными силами, сокращает этот цикл. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), производитель монолитных твердосплавных режущих инструментов, базирующийся в Чанчжоу, Китай, производит концевые фрезы, сверла, развертки, резьбовые фрезы и нестандартные формованные инструменты для автомобильной, аэрокосмической и машиностроительной автоматизации, и может поставлять резьбовые фрезы, подходящие для конкретных материалов и стандартов резьбы — включая формованные инструменты, когда каталожный размер не подходит.
Часто задаваемые вопросы
Может ли резьбовая фреза заменить метчик в существующем процессе?
Технически да в большинстве применений с ЧПУ, но лучший вопрос — добавляет ли это ценность. Если текущее нарезание метчиком стабильно, быстро и без проблем, оставьте его. Переходите на фрезерование резьбы, когда контроль размера, риск поломки, глубина резьбы или трудность материала стоят реального времени или денег.
Нужна ли резьбовой фрезе предварительно просверленное отверстие?
Стандартное фрезерование резьбы режет в существующее отверстие, поэтому отверстие сверлят сначала. Некоторые специализированные инструменты могут сверлить, нарезать резьбу и снимать фаску за одну настройку, но для большинства работ правильно размеренное предварительное отверстие остается частью процесса.
Практично ли фрезерование резьбы для мелких резьб?
Может быть, с осторожностью: очень маленькие резьбовые фрезы более деликатны и менее прощают биение. Для крошечных диаметров в легких материалах нарезание метчиком часто остается более надежным выбором.
Какой метод производит лучшую резьбу?
Фрезерование резьбы обычно производит более чистый финиш и предлагает прямой контроль среднего диаметра через регулировку смещения. Острый, правильно примененный метчик в подходящем материале также производит хорошую резьбу — разница в том, что качество фрезерования можно корректировать на станке, в то время как качество нарезания метчиком зависит от условий, установленных до первого оборота.


