Производитель твердосплавных режущих инструментов: марки, производственный процесс и оценка поставщиков
News Details
Что на самом деле делает производитель твердосплавного инструмента
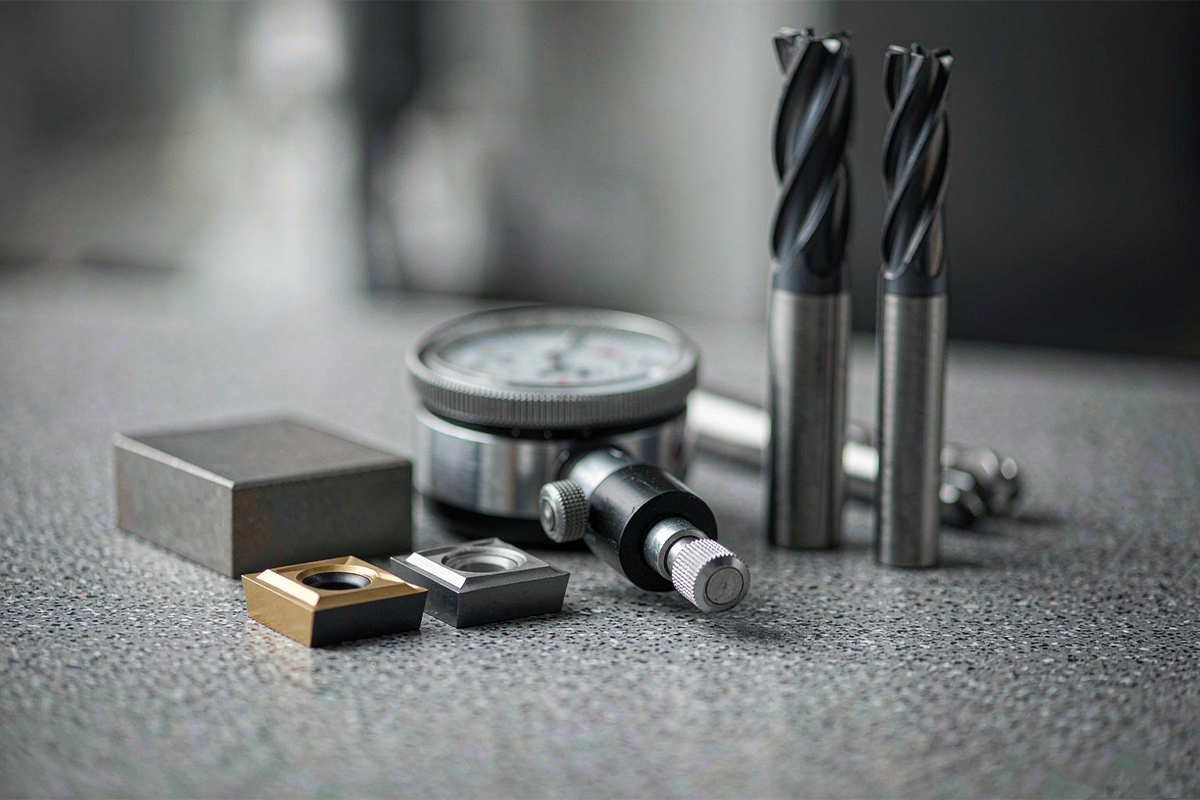
Производитель твердосплавного инструмента превращает порошок карбида вольфрама в готовый режущий инструмент: концевые фрезы, сверла, развертки, пластины и специальные инструменты сложной формы, используемые в металлообработке, производстве пресс-форм, автомобильной и аэрокосмической промышленности. За этим простым описанием скрыты две совершенно разные компетенции. Первая — порошковая металлургия: разработка состава, прессование и спекание твердосплавной основы. Вторая — точное изготовление инструмента: шлифовка канавок и режущих кромок, нанесение покрытий и контроль геометрии с микронными допусками.
Понимание этих компетенций важно для покупателей, поскольку не каждый поставщик выполняет все этапы самостоятельно. Некоторые производители закупают спеченные заготовки стержней и концентрируются на шлифовке и нанесении покрытий; другие контролируют весь процесс — от порошка до готовой режущей кромки. Ни одна из моделей автоматически не является лучше, но распределение ответственности определяет, кто будет отвечать при браке в партии, и именно это помогает оценить данная статья.
Как производят твердосплавный режущий инструмент
Технологический процесс представляет собой отработанный процесс порошковой металлургии, состоящий из пяти этапов.
- Подготовка порошка. Порошок карбида вольфрама (WC) смешивают с порошком связующего кобальта (Co) и для некоторых марок добавляют небольшие количества других карбидов. Смесь мокро измельчают в шаровых мельницах для равномерного распределения, затем распылительно сушат до текучих гранул.
- Прессование. Гранулированный порошок формуют методом прессования в штампах или изостатического прессования. На этом этапе прессовка хрупкая — её часто сравнивают с мелом — и называется непрессованной заготовкой.
- Спекание. Прессовку спекают в вакуумных печах или печах горячего изостатического прессования (HIP), обычно при температуре около 1350–1500 °C. Кобальт плавится и связывает зёрна WC, деталь усаживается примерно на 18–20% по линейным размерам, поэтому контроль усадки имеет решающее значение для точности размеров.
- Шлифование. Спечённые заготовки, которые теперь почти так же тверды, как алмаз, шлифуют на многоосных ЧПУ-станках для заточки инструмента с алмазными кругами. Здесь формируются геометрия канавок, передний угол, задний угол и биение; диаметры хвостовиков обычно шлифуют с допуском h5 или h6.
- Нанесение покрытия и подготовка режущей кромки. Тонкие PVD-покрытия, толщиной обычно в несколько микрон, наносят после хонингования кромки или другой подготовки режущей кромки для повышения твердости, термостойкости и антипригарных свойств.
Каждый этап добавляет ценность и каждый может привнести изменения. Поэтому покупатели, оценивающие производителя, смотрят не только на готовый инструмент, но и на то, как контролируется каждый этап.
Марки твердого сплава на основе карбида вольфрама: размер зерна и содержание кобальта
Эксплуатационные характеристики марки твердого сплава определяются в основном двумя параметрами: содержанием кобальта и размером зерна WC. Кобальт обеспечивает вязкость; WC обеспечивает твердость и износостойкость. Снижение содержания кобальта и уменьшение размера зерна повышают твердость и износостойкость; повышение содержания кобальта и увеличение размера зерна улучшают стойкость сколов и ударную вязкость.
| Класс марки | Типичный размер зерна WC | Типичное содержание кобальта | Типичное область применения |
|---|---|---|---|
| Мелкозернистый / субмикронный | 0,4–0,8 мкм | 8–12% | Обработка обычных сталей и чугуна; чистовая обработка мелкими кромками |
| Сверхмелкозернистый | 0,2–0,4 мкм | 8–10% | Обработка закаленных сталей, титана; обработка микродиаметральным инструментом |
| Высококобальтовый, вязкий | 0,8–1,0 мкм | 12–15% | Тяжелая прерывистая обработка, черновая обработка, неустойчивые режимы обработки |
Измерения твердости готового инструмента обычно находятся в диапазоне HRA 88–93, а металлографические исследования проверяют пористость и распределение зерен. Покупателям не нужно становиться металлургами, но разумным и показательным запросом будет требование к поставщику указывать размер зерна, содержание кобальта и предполагаемую область применения для каждой марки.
Контроль качества твердосплавного инструмента и прослеживаемость партии
Качество твердосплавного инструмента подтверждается измерениями, а не внешним видом. Система контроля качества компетентного производителя обычно включает:
- Входной и межоперационный контроль — пакетные отчеты об испытаниях порошка карбида вольфрама или пруткового материала, а также мониторинг условий прессования и спекания.
- Геометрический контроль — лазерные микрометры и автоматизированный оптический контроль сравнивают диаметр резания, передний угол, задний угол и угол спирали с утвержденной спецификацией; одни лишь ручные микрометры не могут проверить геометрию переменной спирали.
- Контроль биения — полное индикаторное биение влияет на то, как нагрузка резания распределяется между канавками; чрезмерное биение концентрирует нагрузку на одной кромке и резко сокращает срок службы инструмента.
- Проверка покрытия — контроль толщины и адгезии покрытия, поскольку параметры покрытия влияют на остроту режущей кромки, а также на срок службы.
- Документация — отчеты о контроле первого образца для новых или нестандартных инструментов, сертификаты качества уровня партии для серийного производства, а также записи, позволяющие отследить партию на всех этапах производства.
Одно предостережение относительно сертификатов: сертификат ISO 9001 подтверждает наличие структурированной системы управления качеством. Он сам по себе не гарантирует отсутствие дефектов в конкретной партии, поэтому записи контроля на уровне продукта так же важны, как и сертификация на уровне системы.
Нестандартный твердосплавный инструмент для OEM-приложений
Стандартные каталоги не могут охватить все конструктивные особенности деталей. Глубокие полости, ступенчатые профили, совмещенные операции и нестандартные радиусы часто оправдывают использование нестандартного или модифицированного инструмента, и именно здесь проявляются инженерные возможности производителя.
Дисциплинированный процесс создания нестандартного инструмента проходит через этапы: проверка чертежа, на котором согласовываются материал, геометрия, базовые точки, допуски и критические точки контроля; утверждение образца с измерительными протоколами и показательным испытательным резанием; пробный заказ, который проверяет воспроизводимость результатов на примере нескольких образцов; и повторные поставки, оформляемые в соответствии с замороженной ревизией чертежа с предварительно согласованным уведомлением об изменениях. Покупателям также следует четко определить, кто несет ответственность за каждое проектное решение: покупатель может указать характеристики готовой детали, в то время как производитель предложит геометрию резания, и обе стороны должны утвердить окончательный чертеж инструмента перед началом производства.
Критерии оценки поставщиков твердосплавного инструмента
Оценить поставщика проще, если оценка структурирована. Приведенные ниже контрольные точки отражают общепринятую практику при проведении обзоров поиска источников поставок.
| Область оценки | Что проверять | Почему это важно |
|---|---|---|
| Производственный контроль | Какие этапы выполняются внутри компании: шлифовка, нанесение покрытий, окончательный контроль | Проясняет, кто несет ответственность при браке в партии |
| Контроль материалов | Спецификация марки и пакетные отчеты об испытаниях заготовок | Несогласованные заготовки приводят к непредсказуемому сроку службы инструмента |
| Возможности шлифования | Оборудование для ЧПУ-шлифования и компенсация износа круга | Поддерживает стабильность геометрии в течение всего производственного цикла |
| Метрология | Оптический или лазерный контроль, а также пакетная отчетность | Превращает заявления о качестве в проверяемые записи |
| Надежность поставок | Сроки поставки, резерв мощностей, прослеживаемость повторных заказов | Защищает производственные графики при пиковом спросе |
| Поддержка при применении | Анализ отказов и рекомендации по параметрам обработки | Решает проблемы преждевременного износа, вместо того чтобы перекладывать ответственность на настройку оборудования |
Контролируемое испытательное резание остается самым убедительным доказательством. Фиксированные материалы, станок, держатель и правила измерения, записанные для нескольких инструментов и партий, выявляют консистентность таким образом, каким не может быть идеальный единичный образец.
Цельный твердосплавный инструмент vs Сменные твердосплавные пластины
Оба формата используют твердый сплав, но подходят для разных задач. Сменные пластины — это заменяемые режущие наконечники, закрепляемые в державках; при износе режущей кромки пластину поворачивают или заменяют, что подходит для обработки больших диаметров, точения и крупносерийного фрезерования плоскостей, где важна экономия режущей кромки. Цельный твердосплавный инструмент изготавливается из цельной заготовки; он обладает повышенной жесткостью, подходит для обработки малых диаметров и сложной геометрии, такой как концевые фрезы и сверла, и обеспечивает более острые и точные режущие кромки для чистовой обработки.
Практическое решение зависит от операции: когда преобладают частота замены режущей кромки и жесткость корпуса инструмента, обычно выигрывает сменный инструмент; когда преобладают точность геометрии, малые диаметры или острые чистые кромки, обычно лучше подходит цельный твердосплавный инструмент.
Стоимость твердосплавного инструмента на деталь
Цена за единицу продукции является слабым индикатором для твердосплавного инструмента, поскольку инструменты с разным ресурсом производят разное количество продукции. Простая проверка точки безубыточности поможет: если инструмент А производит определенное количество приемлемых деталей, инструмент Б должен прослужить дольше пропорционально своей наценке — требуемый ресурс равен сроку службы инструмента А, умноженному на отношение цены инструмента Б к цене инструмента А. Ниже этого срока безубыточности более дешевый инструмент выигрывает по прямым затратам; выше него — премиальный инструмент.
Прямая стоимость инструмента — это еще не вся картина. Время работы станка на деталь, частота замены инструмента, риск брака и время простоя, вызванные непредсказуемым отказом, — все это следует включать в сравнение. Чуть более дорогой инструмент, работающий предсказуемо, часто снижает общую стоимость одной хорошей детали, даже если его покупная цена выше.
Основные выводы для покупателей
Компетентный производитель твердосплавного инструмента определяется контролируемыми этапами процесса, четко указанными марками материалов, проверяемыми записями контроля качества и дисциплинированной обработкой нестандартных заказов. Покупатели, которые выясняют, какие этапы выполняются собственными силами, запрашивают документацию по маркам и партиям, а также проверяют работоспособность с помощью контролируемых испытаний, получают данные, необходимые для сравнения поставщиков по совокупной стоимости одной хорошей детали, а не только по цене за единицу продукции.


