Твердосплавные сверла: виды, выбор, покрытия и поиск неисправностей при сверлении металла
News Details
Твердосплавные сверла — стандартный инструмент для создания отверстий в большинстве современных металлообрабатывающих цехов, но этот термин охватывает широкое семейство инструментов, предназначенных для совершенно разных задач. Два сверла, оба с твердосплавным покрытием, могут отличаться основой, покрытием, конструкцией системы охлаждения и геометрией наконечника — и именно эти различия определяют, будет ли отверстие создано за секунды или испорчено за один проход. В этом руководстве объясняется, что такое твердосплавные сверла, как они сравниваются с быстрорежущими сталями, как выбрать сверло для стали и нержавеющей стали, какое покрытие подходит для какого материала, когда конструкции со сквозным охлаждением оправдывают дополнительные затраты и что проверять, если отверстие получается некачественным.
Что такое твердосплавные сверла и где они применяются
Монолитные твердосплавные сверла изготавливаются из вольфрамового карбида с кобальтовой связкой. Этот материал значительно тверже и гораздо более термостойкий, чем быстрорежущая сталь: в опубликованных сравнениях инструментов обычно указывается твердость около 89–93 HRA для твердого сплава и примерно 62–67 HRC для быстрорежущей стали (HSS), при этом термостойкость составляет около 1200 °C и около 600 °C соответственно. Это сочетание позволяет твердосплавным инструментам работать со скоростью резания, в несколько раз превышающей скорость быстрорежущей стали в стали, обычно указываемой как 80–200 м/мин для твердого сплава и 25–40 м/мин для быстрорежущей стали.
Компромисс — это хрупкость. Твердый сплав выдерживает нагрев и абразивный износ, но не удары, вибрацию или несоосность. Твердосплавное сверло, используемое на жестком станке, с надежным держателем и малым биением, будет долгое время сохранять точность при серийной обработке; то же самое сверло в ручном инструменте или изношенном шпинделе может крошиться уже при первом отверстии. Опубликованные сравнения показывают, что срок службы твердосплавного инструмента в стали примерно в 10–20 раз превышает срок службы быстрорежущей стали, при этом его цена в три-пять раз выше — поэтому решение обычно принимается на основе стоимости одного отверстия и времени justовки, а не цены одного сверла.
Типы твердосплавных сверл
Большинство каталогов группируют твердосплавные сверла по конструкции и типу решаемой задачи.
- Монолитные твердосплавные спиральные сверла — это универсальный рабочий инструмент для обработки стали, чугуна, алюминия и цветных металлов. Имеют прямой хвостовик, жесткую конструкцию и выпускаются в короткой, средней и длинной сериях.
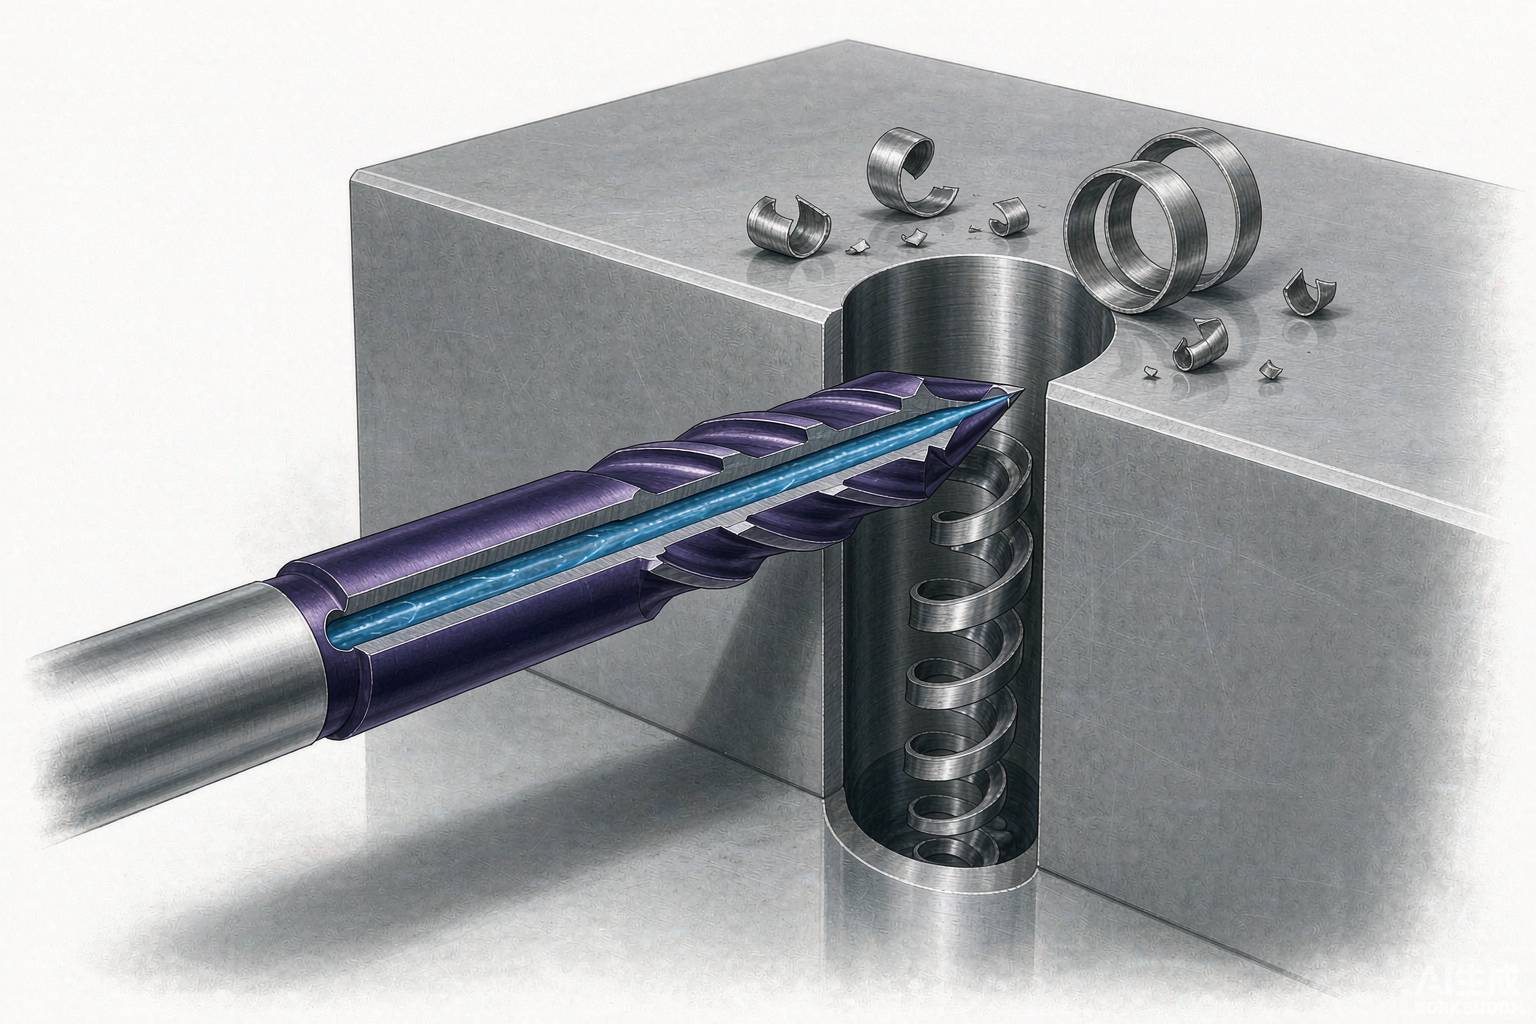
- Сверла со сквозным охлаждением имеют внутренние каналы, через которые охлаждающая жидкость подается к режущей кромке. Они являются стандартным выбором для глубоких отверстий и материалов, образующих длинные стружки.
- Сверла с твердосплавной напайкой имеют твердосплавную пластину, припаянную к стальному корпусу. Они подходят для абразивной обработки, например, каменной кладки, некоторых сортов чугуна и отверстий большого диаметра, где полный твердосплавный корпус будет неэкономичным.
- Микросверла — это монолитные твердосплавные инструменты для создания малых отверстий в электронике, медицинских деталях и прецизионных приборах, где высокая скорость шпинделя и минимальное биение важнее скорости подачи.
- Ступенчатые сверла позволяют получить несколько диаметров за один проход, сокращая смену инструмента при обработке листового металла и тонкостенных деталей.
- Высокопроизводительные сверла сочетают в себе специальную геометрию канавок, обработку режущих кромок и покрытие, предназначенные для нержавеющей стали, титана, закаленной стали и суперсплавов.
Практическое правило заключается в том, что конструкция должна соответствовать типу отверстия, а не странице каталога: диаметр, глубина, допуск, материал и жесткость станка вместе указывают на подходящее семейство инструментов.
Сравнение твердосплавных сверл и сверл из быстрорежущей стали
Приведенное ниже сравнение отражает значения, встречающиеся в опубликованных справочных материалах по инструментам. Это типичные диапазоны для ориентации, а не гарантии для конкретного сверла или станка, поскольку результаты сильно зависят от заготовки, держателя и данных резания.
| Свойство | Монолитное твердосплавное сверло | Сверло из быстрорежущей стали |
|---|---|---|
| Твердость | Около 89–93 HRA | Около 62–67 HRC |
| Термостойкость | До примерно 1200 °C | До примерно 600 °C |
| Скорость резания в стали | Обычно 80–200 м/мин | Обычно 25–40 м/мин |
| Вязкость | Низкая; чувствительна к ударам и несоосности | Высокая; прощает нестабильные условия обработки |
| Срок службы инструмента в стали | Сообщается, что он примерно в 10–20 раз превышает срок службы быстрорежущей стали | Базовый уровень |
| Относительная стоимость инструмента | Примерно в 3–5 раз выше | Самая низкая |
| Типичное применение | Станки с ЧПУ, жесткие допуски, твердые или абразивные материалы | Ручное сверление, техническое обслуживание, малые объемы обработки, низкая жесткость |
На практике твердосплавные сверла выигрывают, когда станок жесткий, допуск важен, материал твердый или абразивный, а смена инструмента обходится дороже, чем разница в цене. Быстрорежущая сталь или кобальтовая быстрорежущая сталь по-прежнему оправданы для разовых работ, ручного сверления, ремонтных работ и старых станков с биением, которое может привести к сколу твердосплавной кромки.
Как выбрать сверло для стали
Сталь — это не один материал. Низкоуглеродистая сталь, легированная сталь, нержавеющая сталь и закаленная сталь ведут себя по-разному, поэтому выбор должен соответствовать определенному порядку, а не предпочтениям в отношении конкретного сверла.
- Определите группу материала. В справочных материалах по инструментам используются группы ISO — P для сталей, M для нержавеющих сталей, K для чугуна, N для цветных металлов, S для суперсплавов и H для закаленных материалов. Группа определяет обработку режущих кромок, покрытие и данные резания.
- Выберите конструкцию сверла. Монолитный твердый сплав — для скорости, точности и срока службы в стабильных условиях; твердосплавные сверла со сквозным охлаждением — для глубины и удаления стружки; кобальтовая быстрорежущая сталь — при ограниченной жесткости или малых объемах обработки.
- Подберите геометрию наконечника. Двухсторонний наконечник 135° самоцентрируется, снижает осевую нагрузку и предотвращает смещение сверла при обработке легированной и нержавеющей стали. Наконечник 118° более универсален, но часто требует направляющего отверстия при обработке твердых металлов.
- Проверьте длину канавок относительно глубины отверстия. Канавки должны быть длиннее отверстия плюс толщина материала, чтобы стружка могла свободно выходить; короткоканавочное сверло при обработке глубокого отверстия забивается стружкой и перегревается.
- Определитесь с охлаждением. Внутреннее охлаждение практически обязательно при глубине более 5×D и становится непреложным требованием при глубине 8×D и более.
- Выбирайте покрытие в соответствии с материалом, а не с цветом упаковки.
- Убедитесь в жесткости и биении — состояние держателя, приспособления и шпинделя определяет, можно ли вообще использовать твердосплавное сверло.
- Начните с данных резания производителя и корректируйте их на основе формы стружки и нагрузки, а не догадок.
При диаметре более 12–13 мм в твердой стали спиральное сверло начинает испытывать трудности; кольцевые фрезы или сверла со сменными пластинами обычно становятся лучшим решением, и та же логика применяется, если отверстие велико относительно возможностей станка.
Покрытие сверл: TiAlN против TiN
Покрытия — это управление теплом. Они не режут, но ограничивают количество тепла, попадающего на твердосплавную основу, и степень износа задней поверхности. В опубликованных сравнительных таблицах обычно приводятся следующие значения.
| Покрытие | Твердость | Рабочая температура | Типичное применение | На что обратить внимание |
|---|---|---|---|---|
| TiN | Около 2200–2500 HV | Около 600 °C | Углеродистая сталь, чугун, общие работы | Быстро окисляется при высокой скорости и температуре |
| TiAlN | Около 2800–3200 HV | Около 900–1000 °C | Нержавеющая сталь, легированная сталь, титан, высокоскоростная и сухая обработка | Риск образования нароста на алюминии |
| AlTiN | Около 3000–3500 HV | Около 1000–1100 °C | Закаленная сталь, суперсплавы | Более хрупкое; плохо подходит для прерывистых резаний |
| DLC | Около 5000–8000 HV | Около 400–500 °C | Алюминий, медные сплавы, композиты | Разрушается, если зона резания очень горячая |
Обычная ошибка — рассматривать TiAlN как универсальное улучшение. При обработке черных металлов это так, потому что алюминий в покрытии образует тонкий оксидный слой, устойчивый к нагреву. При обработке алюминия и других мягких цветных сплавов оно может работать против вас: покрытие способствует приварке стружки и образованию нароста на режущей кромке, поэтому полированные канавки, покрытия типа ZrN или DLC являются лучшим выбором. TiN по-прежнему остается разумным и более дешевым вариантом для углеродистой стали и чугуна, где температуры резания остаются умеренными.
Сверла со сквозным охлаждением для глубоких отверстий
Удаление стружки — это реальное ограничение глубины отверстия. Как только стружка начинает забивать канавки, крутящий момент растет, тепло концентрируется, и сверло либо ломается, либо оставляет рваное отверстие. Сверла со сквозным охлаждением решают эту проблему, подавая охлаждающую жидкость через внутренние каналы непосредственно к режущей кромке, чтобы стружка выталкивалась из отверстия, а не резалась повторно.
В опубликованных рекомендациях по инструментам семейства твердосплавных сверл для глубоких отверстий предлагаются с соотношением длины к диаметру 8×D, 12×D и даже 20×D. Они не взаимозаменяемы со сверлами стандартной длины: для них требуется достаточное давление и расход охлаждающей жидкости, правильный выбор соотношения глубины и жесткая установка. Если давление охлаждающей жидкости недостаточно, то рассверливание стандартным сверлом часто оказывается надежнее, чем сверло со сквозным охлаждением, работающее при недостаточной промывке.
Сверление нержавеющей стали твердосплавными сверлами
Нержавеющая сталь наказывает за неправильный выбор сверла больше, чем низкоуглеродистая сталь. Аустенитные марки быстро упрочняются в процессе обработки, и сверло, которое трется, а не режет, упрочняет поверхность, в которую оно пытается войти. Длинная, волокнистая стружка затем оборачивает инструмент, удерживает тепло и ломает режущие кромки.
Твердосплавные сверла для нержавеющей стали обычно сочетаются с конструкциями со сквозным охлаждением и более острой, положительной обработкой кромок, чем универсальные сверла. Приоритетными являются непрерывная подача, а не выдерживание, достаточное количество охлаждающей жидкости для удаления стружки и охлаждения кромки, а также данные резания, которые позволяют инструменту работать под упрочненным слоем. Кобальтовая быстрорежущая сталь остается разумной альтернативой для малых объемов или ручной обработки нержавеющей стали, где ее вязкость важнее скорости.
Угол наконечника и геометрия сверла
Угол наконечника и конструкция канавок определяют, как сверло входит в материал и как выходит стружка.
- 118° — это традиционный универсальный наконечник. Он универсален и прощает погрешности, но при обработке твердых металлов часто требует направляющего отверстия или центрового сверла для точного начала.
- Двухсторонний наконечник 135° самоцентрируется, снижает осевую нагрузку и уменьшает смещение. Это распространенный выбор для легированной стали, нержавеющей стали и работ с ЧПУ, где важна точность позиционирования.
- 140° и более плоские наконечники используются на некоторых высокопроизводительных сверлах для закаленных материалов, уступая легкость входа в материал прочности кромки.
- Толщина перемычки и угол спирали контролируют пространство для стружки и жесткость. Вязкие материалы требуют более прочных сердечников; марки с длинной стружкой нуждаются в геометрии канавок, которая быстро отводит стружку.
Геометрия также важна при переточке: сверло, переточенное до другого угла наконечника, больше не соответствует данным резания, для которых оно было куплено, и производительность снижается до того, как что-либо визуально сломается.
Распространенные проблемы при сверлении и их решения
| Симптом | Вероятная причина | Первое действие |
|---|---|---|
| Стружка забивает канавки | Недостаточный расход или давление охлаждающей жидкости, канавка слишком короткая для глубины, подача слишком высокая для формы стружки | Увеличьте расход и давление охлаждающей жидкости, немного уменьшите подачу, используйте рассверливание или сверло со сквозным охлаждением |
| Скол или поломка режущей кромки | Биение, нестабильное крепление, слишком агрессивная подача при входе, сверло слишком длинное для данного диаметра | Проверьте держатель и соосность, уменьшите вылет, уменьшите подачу при входе, проверьте данные резания |
| Отверстие увеличенного диаметра или неправильной формы | Изношенный или неправильно заточенный наконечник, вибрация, плохое центрирование | Осмотрите геометрию наконечника, улучшите жесткость, используйте сверло с двухсторонним наконечником или направляющее отверстие |
| Шероховатая стенка отверстия или рваный выход | Нарост на режущей кромке, недостаточное охлаждение, слишком низкая подача, вызывающая трение | Подберите покрытие к материалу, увеличьте охлаждение, увеличьте подачу при резании |
| Изменение цвета на режущей кромке сверла | Слишком высокая температура резания; локальное разрушение покрытия | Уменьшите скорость, улучшите охлаждение, замените сверло до того, как основа будет повреждена |
Стоимость одного отверстия позволяет оценить эти симптомы. Сверло, которое служит дольше, но ломается непредсказуемо, обычно обходится дороже, чем более дешевое, которое заменяется по графику, поскольку брак, доработка и незапланированные justовки обходятся дороже, чем сам инструмент. Отслеживание срока службы инструмента, переточек и justовок на деталь — единственный надежный способ сравнить два сверла при одной и той же работе.
Часто задаваемые вопросы
Стоят ли твердосплавные сверла своих денег для небольшой мастерской?
Это зависит скорее от станка, чем от размера мастерской. Если шпиндель жесткий, держатель в хорошем состоянии и отверстия сверлаются в серийном производстве или в твердом материале, твердосплавное сверло обычно снижает стоимость одного отверстия. Для периодического ручного сверления или нестабильных условий обработки риск скола перевешивает преимущество в скорости.
Можно ли использовать твердосплавные сверла без охлаждения?
Некоторые покрытые марки предназначены для сухой обработки или обработки с минимальным количеством смазки в определенных материалах, но большинство твердосплавных сверл полагаются на охлаждающую жидкость для контроля тепла и удаления стружки. Сухая обработка универсальным твердосплавным сверлом в стали обычно резко сокращает срок службы инструмента.
Какое покрытие следует использовать для алюминия?
Обычно выбирают полированные канавки, покрытия типа ZrN или DLC. TiAlN, как правило, избегают, поскольку оно способствует образованию нароста на алюминии, что приводит к ухудшению качества отверстия и нестабильности размеров.
Что это значит для покупателей
Выбор сводится к четырем вопросам: какой материал, насколько глубокий, насколько точный и насколько жесткий станок. Ответьте на них — и семейство сверл, покрытие и конструкция охлаждения последуют сами собой. Сверла, купленные только по цене, как правило, покупаются повторно часто; сверла, подобранные под процесс, покупаются один раз и затачиваются.


