Фрезерные инструменты с ЧПУ: практическое руководство по типам, выбору и точности обработки
News Details
Что такое прецизионные фрезы с ЧПУ?
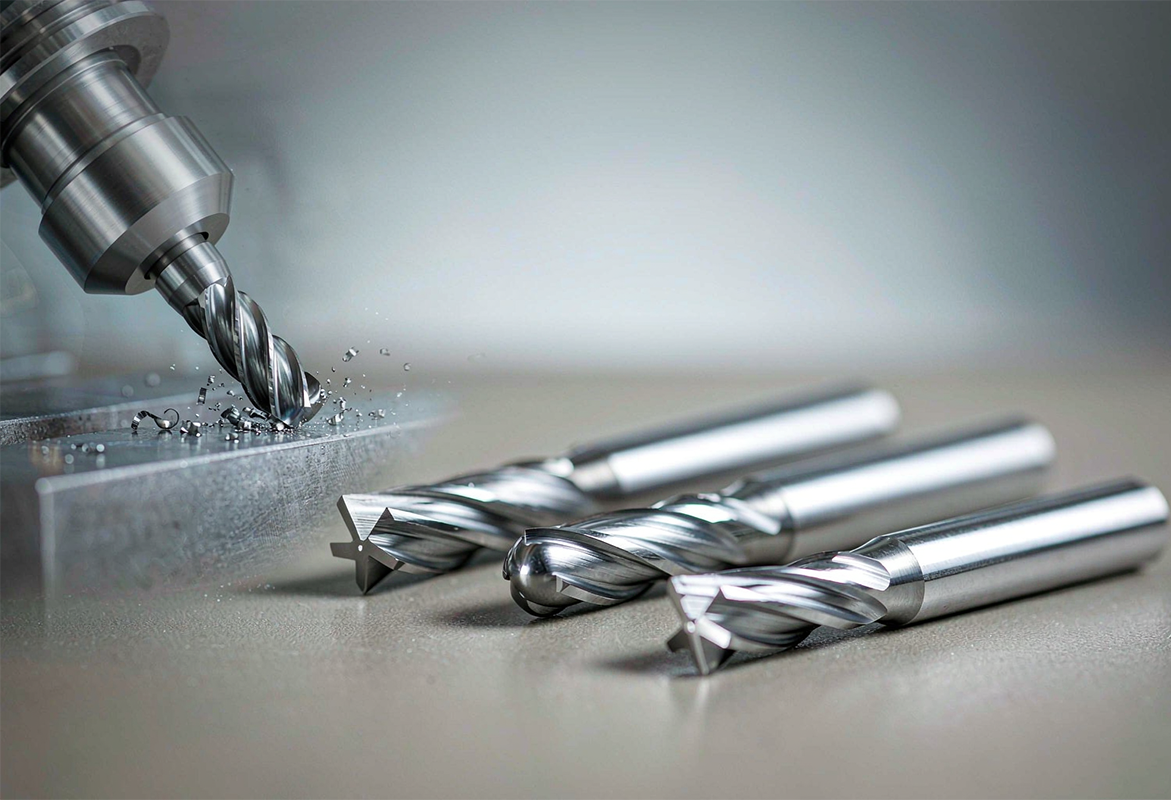
Прецизионные фрезы с ЧПУ — это вращающиеся режущие инструменты, используемые на фрезерных станках с компьютерным управлением для удаления материала с заготовки с контролируемой, повторяющейся точностью. Они включают монолитные твердосплавные концевые фрезы, фрезы с шароносным наконечником, фрезы с радиусом при вершине, черновые и чистовые концевые фрезы, а также фрезы для торцевого фрезерования, каждая из которых имеет свою форму для выполнения определенной задачи. То, что отличает прецизионный инструмент от универсального, — это не одна конкретная характеристика, а сочетание качества основного материала, геометрии, покрытия и параметров резки, при которых он используется.
Для международных покупателей практические вопросы остаются неизменными: какой тип фрезы подходит к геометрии детали, какой материал и покрытие соответствуют материалу заготовки, какую точность и шероховатость поверхности можно реально достичь, а также как количество стружечных канавок и вылет инструмента влияют на стабильность. В этой статье на каждый из этих вопросов дается ответ на основе общепринятой практики обработки, а не маркетинговых заявлений.
Типы фрез с ЧПУ и их применение
Каждая группа фрез решает свою задачу обработки, и выбор правильной группы для конкретной операции является первым шагом при подборе инструмента.
- Концевые фрезы с прямым торцом имеют плоский режущий торец с острыми углами 90 градусов. Это самая универсальная группа фрез, используемая для фрезерования пазов, бокового фрезерования, обработки карманов и универсального фрезерования там, где требуются четкие углы.
- Концевые фрезы с шарообразным наконечником имеют округлую режущую часть. Они являются стандартным выбором для 3D-контурной обработки, изготовления пресс-форм и штампов, обработки галтелей и сложных криволинейных поверхностей, где точечный контакт обеспечивает более плавные переходы.
- Концевые фрезы с радиусом при вершине сочетают плоский торец с небольшим радиусом на углах. Радиус распределяет усилия резки на большую площадь, поэтому эти фрезы устойчивы к сколам и служат дольше, чем концевые фрезы с прямым торцом, при интенсивной резке и длительных производственных циклах.
- Черновые концевые фрезы используют зубчатые режущие кромки для дробления стружки на мелкие части. Они быстро удаляют большой объем материала при сниженных усилиях резки и подготавливают заготовку к чистовой обработке.
- Чистовые концевые фрезы ориентированы на качество поверхности и точность размеров, обычно имеют более гладкие кромки и большее количество стружечных канавок, и используются на финальном проходе.
- Фрезы для торцевого фрезерования охватывают широкий диаметр несколькими режущими кромками и эффективно обрабатывают большие плоские поверхности, например, для фрезерования пластины или базовой поверхности корпуса перед дальнейшей обработкой.
Распространенная ошибка при выборе — ориентация только на диаметр. Диаметр важен, но количество стружечных канавок, их длина, геометрия углов и покрытие определяют, будет ли инструмент эффективно работать в конкретной операции.
Твердосплавные концевые фрезы для фрезерования с ЧПУ: твердый сплав против быстрорежущей стали
Выбор основного материала в основном сводится к выбору между монолитным твердым сплавом и быстрорежущей сталью (БРС). Монолитный твердый сплав, полученный спеканием зерен карбида вольфрама с кобальтовой связкой, значительно тверже и жестче БРС. Его более высокая жесткость снижает отклонение инструмента, что напрямую способствует повышению точности размеров и получению более прямых стенок. Твердый сплав также выдерживает значительно более высокие скорости резания, что сокращает время цикла в производственной обработке.
| Характеристика | Быстрорежущая сталь (БРС) | Монолитный твердый сплав |
|---|---|---|
| Твердость | Ниже; размягчается при высокой температуре резания | Значительно выше; сохраняет режущую кромку при высокой скорости |
| Жесткость | Ниже; больше отклонение и риск вибрации | Примерно в три раза жестче; меньше отклонение |
| Вязкость | Выше; выдерживает вибрацию и прерывистое резание | Ниже; более хрупкий, требует устойчивой установки |
| Наилучшее применение | Мягкие материалы, прототипы, короткие серии, менее жесткие станки | Твердые материалы, высокоскоростная обработка, прецизионное производство |
| Повторная заточка | Простая и недорогая | Возможна; повторная заточка и нанесение покрытия стоят дороже |
Твердый сплав стоит дороже за инструмент, чем БРС, но при обработке больших объемов или твердых материалов более длительный срок службы и более высокие скорости резания обычно приводят к снижению стоимости одной детали. БРС остается разумным выбором для мягких материалов, коротких серий и менее жестких станков.
Выбор покрытия для концевой фрезы: TiAlN, AlTiN, DLC и другие
Покрытия — это тонкие твердые слои, наносимые методами PVD или CVD. Они повышают твердость поверхности, снижают трение и защищают основной материал от тепла, выделяемого при резании, что продлевает срок службы инструмента и стабилизирует его работу при более высоких скоростях.
- TiN (нитрид титана) — это универсальное покрытие для черных металлов с умеренной термостойкостью.
- TiAlN и AlTiN образуют защитный слой оксида алюминия при повышенных температурах, что делает их распространенным выбором для обработки углеродистых, легированных, нержавеющих и закаленных сталей на средних и высоких скоростях.
- AlCrN и TiSiN подходят для нержавеющих сталей и жаропрочных сплавов, таких как инконель и титан, где тепло и износ являются серьезными.
- Покрытия ZrN и DLC, а также инструменты без покрытия с зеркально отполированными стружечными канавками являются правильным выбором для алюминия и других цветных сплавов, поскольку их низкое трение предотвращает образование нароста на режущей кромке.
На практике важно учитывать два предостережения. Во-первых, алюминийсодержащие покрытия, такие как TiAlN и AlTiN, вступают в химическую реакцию с алюминиевыми заготовками, в результате чего стружка приваривается к режущей кромке, поэтому их нельзя использовать для обработки цветных сплавов. Во-вторых, покрытие не может компенсировать слабый основной материал, недостаточную жесткость или неправильные параметры резания; оно улучшает рабочие характеристики только при правильных базовых условиях.
Точность и шероховатость поверхности при фрезеровании с ЧПУ
Стандартное фрезерование с ЧПУ на исправном оборудовании обычно обеспечивает допуски размеров в диапазоне примерно от ±0,05 мм до ±0,13 мм. Более жесткие допуски, обычно около ±0,01 мм, достижимы на стандартном прецизионном фрезерном оборудовании при строгом контроле процесса: устойчивая установка заготовки, минимальный вылет инструмента, контролируемые параметры резания и последовательное управление износом инструмента. Ультрапрецизионные результаты ниже этого диапазона требуют специального оборудования и условий.
Шероховатость поверхности подчиняется той же логике. При оптимизированных параметрах прецизионно обработанные поверхности могут достигать Ra 0,8 мкм или лучше непосредственно в процессе резания, что сокращает или устраняет необходимость вторичной полировки. Ключевые факторы включают подачу на зуб, шаг обработки, геометрию инструмента, трение покрытия и стратегию охлаждения. Чрезмерная скорость резания или чрезмерный вылет инструмента увеличивают вибрацию и тепло, что ухудшает как точность, так и шероховатость поверхности.
Покупателям также следует избегать избыточной спецификации. Единые жесткие допуски на нефункциональные элементы увеличивают время цикла без улучшения сборочных характеристик; жесткие допуски лучше устанавливать для функциональных отверстий, уплотнительных поверхностей и стыкующихся элементов.
Руководство по выбору количества стружечных канавок у концевой фрезы
Количество стружечных канавок определяет баланс между местом для вывода стружки и плотностью режущих кромок.
- Двухканавочные фрезы имеют большие стружечные канавки. Они подходят для обработки алюминия и других мягких, вязких материалов, где важнейшим фактором является эффективный вывод стружки.
- Трехканавочные фрезы обеспечивают баланс между более быстрым удалением материала и лучшей шероховатостью поверхности, являются гибким средним вариантом для обработки алюминия.
- Четырехканавочные и фрезы с большим количеством канавок обеспечивают больше режущих кромок и большую жесткость корпуса. Они подходят для обработки стали и более твердых сплавов, а большое количество канавок предпочтительно использовать на чистовых проходах, где нагрузка на резание небольшая, а качество поверхности имеет наибольшее значение.
Угол спирали работает в сочетании с количеством стружечных канавок: большие углы спирали около 35–45 градусов улучшают вывод стружки из мягких материалов, а меньшие углы около 10–30 градусов снижают вибрацию при обработке твердых материалов.
Черновое и чистовое фрезерование: концевые фрезы для черновой и чистовой обработки
Черновая и чистовая обработка — это разные задачи, и использование одной фрезы для обеих обычно приводит к компромиссам в качестве. Черновые концевые фрезы быстро удаляют большую часть припуска с помощью зубчатых режущих кромок и сниженных усилий резания, оставляя небольшой равномерный припуск для следующего прохода. Их результат — скорость, а не качество поверхности. Чистовые концевые фрезы затем выполняют легкие проходы для достижения окончательного размера и требуемой шероховатости поверхности, используя большее количество стружечных канавок и более гладкую геометрию.
Разделение этих двух этапов также защищает точность. Чистовой инструмент, который начинает работу с большим припуском, изнашивается неравномерно, а износ инструмента изменяет фактическую геометрию резания, что проявляется как отклонение размеров в партии. Планирование черновой и чистовой обработки как отдельных операций с использованием специальных инструментов делает финальный проход предсказуемым.
Выбор фрезы в зависимости от материала заготовки
Материал заготовки определяет геометрию, основной материал и покрытие в комплексе.
- Алюминий и цветные сплавы: острые режущие кромки, полированные или реакционно-стойкие поверхности, и геометрия с двумя или тремя стружечными канавками для вывода стружки. Избегайте покрытий TiAlN и AlTiN.
- Углеродистые и легированные стали: покрытый монолитный твердый сплав, обычно TiAlN или AlTiN, с четырьмя или более стружечными канавками и прочной геометрией режущих кромок.
- Нержавеющая сталь: прочная геометрия из твердого сплава с термостойкими покрытиями, такими как AlCrN или AlTiN, умеренные скорости и надежный контроль тепла для предотвращения упрочнения при обработке и образования нароста на режущей кромке.
- Титан и жаропрочные сплавы: жесткие установки, термостойкие покрытия, такие как AlCrN или TiSiN, низкие скорости резания и тщательный контроль нагрузки на резание.
- Закаленные стали: высокотвердые материалы из твердого сплава с покрытиями класса TiAlN или TiSiN и устойчивым, низковибрационным зажимом.
Практическая проверка перед покупкой — это подтверждение четырех пунктов: материал, операция, требуемая геометрия и требования к шероховатости поверхности, а затем подбор количества стружечных канавок, покрытия, основного материала и вылета инструмента в соответствии с ними. При наличии тонких стенок или жестких допусков приоритет отдается жесткости, а не максимальной скорости резания.
Ключевые выводы для покупателей прецизионных фрез с ЧПУ
Прецизионность при фрезеровании с ЧПУ достигается за счет согласованных решений, а не какой-либо одной характеристики: правильная группа фрез для операции, правильный основной материал и покрытие для материала, количество стружечных канавок, соответствующее нагрузке на резание, а также параметры резания и установка заготовки, которые позволяют контролировать отклонение и тепло. Покупатели, которые сначала определяют требования к материалу, операции, геометрии и шероховатости поверхности, могут сравнивать поставщиков по тому, насколько хорошо каждый инструмент соответствует этим требованиям, а не только по цене.
Для покупателей, запрашивающих рекомендации у поставщика инструментов, наиболее полезный запрос включает материал заготовки, операцию обработки и целевой допуск или шероховатость поверхности, а также информацию о жесткости станка. С этими входными данными поставщик может подобрать основной материал, покрытие, количество стружечных канавок и вылет инструмента для конкретного применения, а не указывать цену только по размеру.


